Die Großserienfertigung von Wearable-Mikropumpen erfordert Dichtheit und minimales Reibungsverhalten auf engstem Raum. Durch fertigungsgerechtes Design, eine anwendungsspezifische Werkstoffformulierung und eine CT-gestützte Werkzeugoptimierung lässt sich das bewältigen. Ein Einblick.
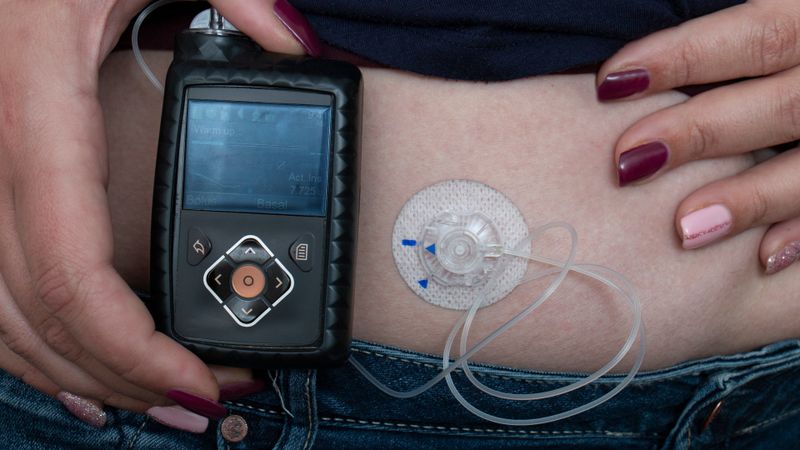
Bei tragbaren Dosiersystemen kommt es auf eine präzise und zuverlässige Wirkstoffabgabe auf kleinstem Raum an.
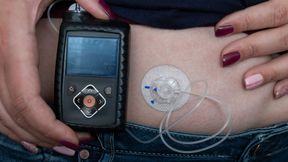
Für Menschen mit chronischen Erkrankungen wie Diabetes oder Parkinson entscheidet die zuverlässige Abgabe eines Wirkstoffs über ein Stück Lebensqualität im Alltag. Automatisierte Dosiersysteme, die direkt auf der Haut getragen werden, nehmen ihnen genau diese Sorge ab: Sie geben Medikamente präzise und kontinuierlich ab, ohne dass Betroffene eingreifen müssen.
Im Zentrum dieser Wearable-Systeme steckt ein unscheinbares, aber entscheidendes Bauteil: eine Mikroinjektionspumpe von nur 15 Millimeter Länge. Sie dosiert zwischen zwei und zehn Mikrolitern pro Hub, arbeitet ganz ohne Schmierstoff und muss als Einmalprodukt dennoch wirtschaftlich in Großserie herstellbar sein.
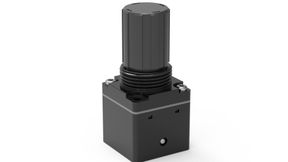
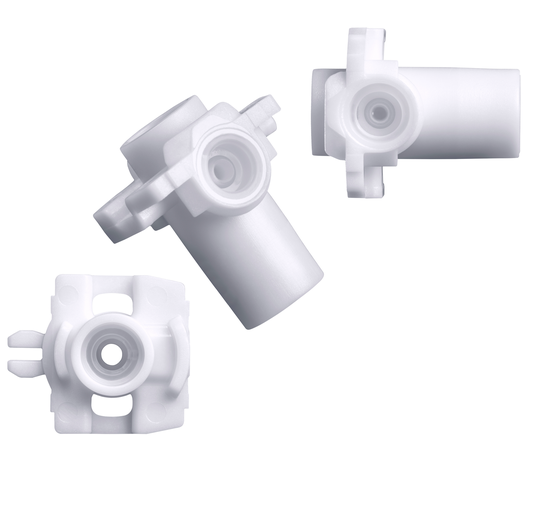
Die Mikroinjektionspumpe entsteht im Mehrkomponenten-Spritzguss. Entscheidend für ihre Funktion ist das präzise Zusammenspiel von Werkstoff, Werkzeug und Prozess.
(Bild: Trelleborg Medical Solutions)
Genau hier beginnt die technische Herausforderung. Auf diesem winzigen Bauraum entscheiden bereits wenige Mikrometer Abweichung darüber, ob die Pumpe dicht bleibt und sich reibungsarm bewegt. Dichtung und Gehäuse müssen zuverlässig abschließen und zugleich ein möglichst geringes Stick-Slip-Verhalten ermöglichen, damit ein kompakter Antrieb den Kolben sicher führen kann. Sichere Abdichtung und reibungsarme Bewegung müssen dabei in einem einzigen Bauteil vereint werden. Ein Entwicklungsbeispiel von Trelleborg Medical Solutions zeigt, wie sich dieser Zielkonflikt lösen lässt: durch fertigungsgerechtes Design, eine anwendungsspezifische Werkstoffformulierung und eine CT-gestützte Werkzeugoptimierung, die das Bauteil bis in die Großserie beherrschbar macht.
Wenn Werkstoffeigenschaften zur Konstruktionsaufgabe werden
Die Pumpe kombiniert ein steifes Gehäuse aus Polybutylenterephthalat (PBT) mit einer komplexen Dichtung aus Flüssigsilikon (Liquid Silicone Rubber, LSR). PBT schrumpft nach dem Spritzguss um weniger als ein Prozent, LSR um bis zu drei Prozent. Bei einem Bauteil dieser Größe wirkt sich der Unterschied unmittelbar auf Dichtheit und Reibung aus. Genau an dieser Stelle lag die größte technische Herausforderung des Projekts.
Es ergibt sich ein zentraler technischer Konflikt: Die LSR-Komponente muss auf einer Seite dauerhaft am Gehäuse fixiert sein, bestenfalls unlösbar verbunden, und auf der gegenüberliegenden Funktionsfläche eine möglichst geringe Reibung ermöglichen und dennoch abdichten. Eine Herausforderung, insbesondere bei einem ausreichend kleinen Antrieb.
Das ursprüngliche Kundendesign erfüllte die funktionalen Anforderungen, war jedoch nicht ausreichend für den Mehrkomponenten-Spritzguss ausgelegt, welcher das PBT-Substrat und das LSR direkt miteinander verbindet. Insbesondere die Abpresskanten zwischen Werkzeug und PBT-Substrat waren nicht für eine gratfreie Verarbeitung von LSR ausgelegt. Besonders anspruchsvoll ist dies beim Mikrospritzguss mit hoher Kavitätenanzahl. Deshalb wurden die Werkzeugschnittstellen, die Anspritzstrategie und das Überlaufdesign überarbeitet. So ließ sich das Füllverhalten der Kavitäten gezielt steuern und vermeiden, dass Gratbildung in kritischen Dichtbereichen entsteht.
Das Beispiel verdeutlicht, wie eng Bauteildesign und spätere Herstellbarkeit miteinander verknüpft sind. Bereits kleine konstruktive Änderungen können große Auswirkungen auf Prozessstabilität, Qualität und Ausschuss in der Serie haben. Werden diese Wechselwirkungen erst spät berücksichtigt, sind aufwendige Korrekturen am Werkzeug häufig unvermeidbar.
Werkstoffentwicklung: Haftung und Gleitverhalten vereinen
Kein Standard-LSR erfüllte die Anforderungen an Haftung am Substrat, Dichtwirkung und Gleitverhalten gleichzeitig. Erste Versuche mit Standard-LSR führten zu zwei gegensätzlichen Fehlerbildern. Entweder war die Gleitreibung so hoch, dass ein größer dimensionierter Antrieb erforderlich gewesen wäre, oder die Dichtungsleistung reichte für eine zuverlässige Funktion nicht aus.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
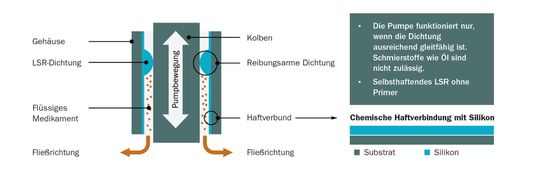
Aufbau der Mikroinjektionspumpe: Haftung am Gehäuse und reibungsarmes Gleiten am Kolben in einer Dichtung.
(Bild: Trelleborg Medical Solutions)
Gemeinsam mit einem Entwicklungspartner entstand deshalb ein reibungsmodifiziertes, selbsthaftendes LSR. Das Silikon musste auf der einen Seite eine dauerhafte Verbindung mit dem Substrat eingehen und auf der gegenüberliegenden Funktionsfläche reibungsarmes Gleiten ermöglichen. Entscheidend war dabei die klare Trennung der Funktionsflächen: Die dauerhafte Haftung am Gehäuse und das Gleitverhalten an der beweglichen Kolbenfläche ließen sich so in einem einzigen Spritzgussprozess vereinen, statt sie über getrennte Bauteile abzubilden.
CT-gestützte Werkzeugoptimierung als technisches Herzstück
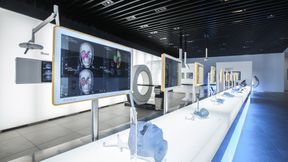
Simulationen allein reichten nicht aus, da selbst leistungsfähige Software bei komplexen Mehrkomponentengeometrien an ihre Grenzen stößt. Deshalb kam die Computertomografie (CT) zum Einsatz. Die CT-Aufnahmen der ersten gespritzten Bauteile zeigten, dass sich die Dichtung während des Prozesses verschoben hatte. Unter diesen Bedingungen wären die geforderten Dichtheits- und Reibungswerte nicht erreichbar gewesen.
Aus den Messdaten ließ sich die reale Verformung ableiten, auf die Werkzeugdaten übertragen und als gezielte Vorverzerrung in das Werkzeug einarbeiten. Gesucht war damit nicht die perfekte Geometrie, sondern die gezielt vorverzerrte Geometrie. Anders formuliert: Das Werkzeug wurde so angepasst, dass nach der materialbedingten Schrumpfung die vorgesehene Funktionsgeometrie entsteht. Diese messdatenbasierte Iteration war in diesem Projekt der entscheidende Erfolgsfaktor und lieferte am Ende eine Genauigkeit im Mikrometerbereich.
Bei hochpräzisen Mehrkomponentenbauteilen kann es sinnvoll sein, bereits in der Projektplanung ein bis zwei Iterationen zur Vorverzerrung des Werkzeugs auf Basis realer Messdaten einzuplanen. Reale Messwerte ergänzen die Simulation dort, wo sie an ihre Grenzen stößt.
Entwicklungserfolge und Skalierung in die Serienfertigung
Eine klassische manuelle Montage der Dichtung auf das PBT-Substrat stellte für diese Anwendung keine wirtschaftlich und prozesssicher umsetzbare Alternative dar. Die Dichtgeometrie war für eine robotergestützte Bestückung in dieser Größenordnung zu filigran, und das Potenzial der Bauteilkonsolidierung war zu groß, um es ungenutzt zu lassen. Die Integration von Dichtung und Gehäuse in einem Formprozess brachte im beschriebenen Projekt mehrere messbare Vorteile gegenüber einem montagebasierten Ansatz:
Yield: rund 15 Prozent höher
Kosten: insgesamt rund 20 Prozent geringer pro Bauteil
Qualität und Prozesssicherheit: weniger Prozessschritte senken das Risiko für Kontamination und Bioburden
Für die Serie wurde das Design auf ein 4-Kavitäten-Werkzeug mit einer Stückzahl von vier bis fünf Millionen pro Jahr skaliert. Für die Teilehandhabung kam ein In-Mold-Transferverfahren zum Einsatz, das das Bauteil von der Thermoplastseite in den LSR-Bereich des Werkzeugs überführt. So blieb die in der Entwicklung erreichte Präzision auch im folgenden Serienprozess erhalten.
Fazit: Werkstoff, Werkzeug und Prozess als System
Das Projekt zeigt, dass sich hochpräzise Mehrkomponentenbauteile nicht erfolgreich entwickeln lassen, wenn Werkstoff, Werkzeug, Prozess und Bauteilgeometrie getrennt betrachtet werden. Erst ihr abgestimmtes Zusammenspiel schafft die Voraussetzung dafür, enge Toleranzen, funktionale Anforderungen und eine wirtschaftliche Großserienfertigung miteinander zu verbinden. Simulationen liefern dabei eine wichtige Grundlage. Bei komplexen Mehrkomponentengeometrien können reale Messdaten jedoch entscheidend sein, um das Werkzeug gezielt auf das tatsächliche Materialverhalten abzustimmen. Am Ende steht ein Bauteil, das im Alltag unsichtbar bleibt und genau deshalb seine Aufgabe erfüllt: Es gibt Menschen mit chronischen Erkrankungen ein Stück Verlässlichkeit zurück.